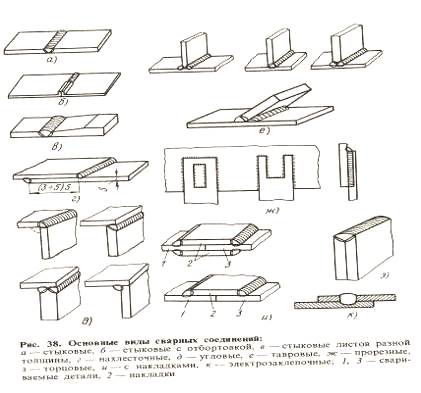
Основные виды сварных соединений

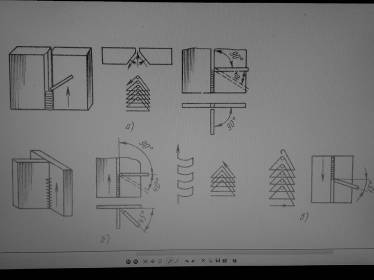
Положение и движения электрода при сварке в вертикальном положении
а - стыковые швы со скосом кромок, б - угловые швы, в - сварка в направлении сверху вниз.
Выбор оборудования с указанием основных параметров (подбор сварочных электродов, металла, вспомогательного оборудования)
Сварка металлического ящика проходила сварочным аппаратом
Minarc.
Питание от источника 230В однофазного тока, номинальная мощность 150А, можно работать с электрокабелями длиной до 50м.
При сварке использовались стальные электроды УОНИ - 13/45 О 3мм
Стальной покрытый электрод представляет собой определенных размеров стержень, на поверхности которого опрессовкой или окунанием нанесено специальное покрытие.
При выборе марки электрода для сварки конструкций в монтажных условиях следует учитывать трудность поддержания постоянной длины дуги, что может привести к образованию пор в швах. Электроды с основным покрытием очень чувствительны к изменению длины дуги. Поэтому при сварке следует применять электроды с рутиловым или с рутилоосновным покрытиями.
Ящик под раствор изготавливается из листовой сталитолщиной 3мм.
Применялась струбцина
для удержания уголков при сварке.
При выполнении электродуговой сварки необходим следующий инструмент: стальная щетка
для зачистки кромок перед сваркой и для удаления с поверхности швов остатка шлака; молоток - шлакоотделитель
для удаления шлаковой корки, особенно с угловых швов; зубило
; набор шаблонов для проверки размеров швов; метр, отвес, стальная линейка
; угольник; чертилка
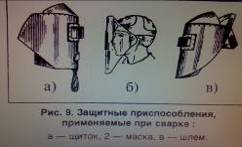
, а также ящик для хранения и переноски инструмента, защитные приспособления.
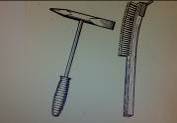
а) б)
Инструменты для зачистки шва и свариваемых кромок:
а - молоток-шлакоотделитель, б – щетка
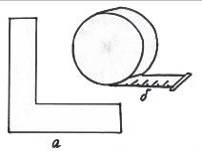
Инструменты:
а - угольник; б - рулетка
Организация сварочного поста
Сварочный пост
- рабочее место сварщика, оборудованное всем необходимым для выполнения сварочных работ. Сварочный пост укомплектован источником питания, электрическими проводами, электрододержателем, сборочносварочными приспособлениями и инструментом, щитком или маской.
Сварочные посты в зависимости от рода применяемого тока и типа дуги делят на следующие виды:
постоянного тока
с питанием от однопостового или много постового сварочного преобразователя;
переменного тока
с питанием от сварочного трансформатора.
Сварочные посты могут быть стационарными или передвижными.
Передвижные посты
применяют при сварке крупногабаритных изделий непосредственно на производственных площадях цехов или строительных площадках. Защита от лучей дуги в этих случаях производится щитами, а защитой источника питания дуги от дождя и снега служат навесы.
Мероприятия по охране труда и технике безопасности
Названные мероприятия сводятся к созданию удобных условий труда и к защите исполнителей и персонала от поражения электрическим током от травм, вызванных падением плохо закрепленных звукопоглощающих конструкций, частей технологического оборудования, от пожарной опасности и т.д.
Рассматривая мероприятия по о ...
Давление на грунт под подошвой фундамента
Определяем среднее PII mt, максимальное PII max и минимальное PII min давления на грунт под подошвой фундамента:
P II max = Ntot II /A + Mtot II / W = 179712,6 + 950×6/3×4,2² = 251 кПа
P II min = Ntot II /A - Mtot II / W = 1797/12,6 - 950×6/3×4,2² = 35 кПа
P II max = 251 ...
Основные мероприятия по уменьшению деформаций и напряжений
при сварке
Для борьбы со сварочными деформациями применяются конструктивные и технологические способы.
К конструктивным способам относятся:
1. Уменьшение количества сварных швов и их сечения, что снижает количества вводимого при сварке тепла.2. Симметричное расположение швов для уравновешивания деформаций.
3. Симме ...
Категории сайта
- Главная
- Расчеты в строительных работах
- Современная технология терраццо
- Железобетонные конструкции и изделия
- Плавательный бассейн
- Ремонт оштукатуренных поверхностей
- Информация по архитектуре