Технологический процесс выполнения сварочных работ по
изготовлению ручной дуговой сваркой металлического ящика под растворСтраница 1

Для изготовления металлического ящика под раствор сначала нужно подготовить металл.
Подготовка металла
заключается в правке, очистке, разметке, резке и сборке.
Правкой устраняют деформацию прокатной стали. Листовой и сортовой металл правят в холодном состоянии на листоправильных и углоправильных вальцах и прессах. Сильно деформированный металл правят в горячем состоянии.
Далее наносится разметка
.
Перенос размеров детали в натуральную величину с чертежа на металл называют разметкой. При этом пользуются универсальным инструментом: рулеткой, линейкой, угольником и чертилкой. Проще и быстрее разметка выполняется шаблоном, изготовляемым из тонкого металлического листа. При разметке заготовок учитывается укорачивание их в процессе сварки конструкции. Поэтому предусматривается припуск из расчета 1 мм на каждый поперечный стык и 0,1 - 0,2 мм на погонный метр продольного шва.
При подготовке деталей к сварке применяют отрезную машинку(230V ~50Hz 850W 11000rpm O125MM)
Подготовка к сварке проходит с предварительной сборкой узлов
, из которых состоит ящик, с последующей сваркой изделия из собранных узлов; этот способ наиболее рационален.
Собранные узлы или детали соединяют прихватками.
Сварочные прихватки представляют собой короткие швы с поперечным сечением до 1/3 поперечного сечения полного шва. Длина прихватки от 20 до 100 мм в зависимости от толщины свариваемых листов и длины шва; расстояние между прихватками в зависимости от длины швов - 500 - 1000 мм. Прихватки выполняют теми же электродами, что и сварку изделия. Сборку на сварочных прихватках применяют для конструкций из листов небольшой величины (до 6 - 8 мм).
Зажигание дуги.
Существует два способа зажигания дуги покрытыми электродами - прямым отрывом и отрывом по кривой. Первый способ называют зажиганием впритык. Второй напоминает движение при зажигании спички и поэтому его называют чиканьем.
Сварщики успешно используют оба способа зажигания дуги, причем первый чаще применяется при сварке в узких и неудобных местах.
Длина дуги.
Немедленно после зажигания дуги начинается плавление основного и электродного металлов. На изделии образуется ванна расплавленного металла. Сварщик должен поддерживать горение дуги так, чтобы ее длина была постоянной. От правильно выбранной длины дуги весьма сильно зависят производительность сварки и качество сварного шва.
Сварщик должен подавать электрод в дугу со скоростью, равной скорости плавления электрода. Умение поддерживать дугу постоянной длины характеризует квалификацию сварщика.
Положение электрода.
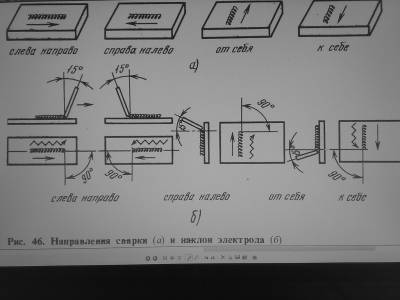
Независимо от направления сварки положение электрода должно быть определенным: он должен быть наклонен к оси шва так, чтобы металл свариваемого изделия проплавлялся на свариваемую глубину. Для получения плотного и ровного шва при сварке в нижнем положении на горизонтальной плоскости угол наклона электрода должен быть 150 от вертикали в сторону ведения шва.
При этом улучшается формирование шва, а также уменьшается скорость охлаждения металла сварочной ванны, что предотвращает образование горячих трещин в шве.
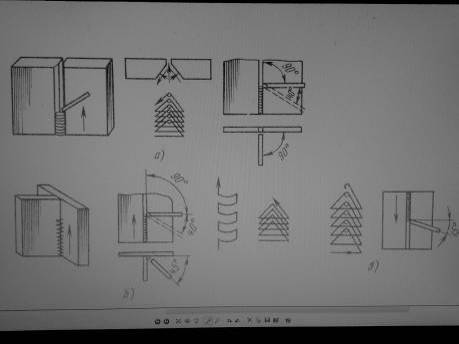
Положение и движения электрода при сварке в вертикальном положении
а -
стыковые швы со скосом кромок, б -
угловые швы, в
- сварка в направлении сверху вниз
При изготовлении металлического ящика применялась сварка вертикальных швов.
Вертикальные швы (стыковые и угловые) выполняют в направлении снизу вверх. Предварительно подготавливается металлическая площадка сечением. Площадка создается поперечными движениями электрода треугольником. Провар в корне шва обеспечивается задержкой горения дуги в этом месте при движении электрода треугольником. Наибольший провар корня шва достигают, когда электрод перпендикулярен вертикальной оси. Стекание расплавленного металла предотвращают наклоном электрода вниз (рисунок а, б
). Вертикальная сварка в направлении сверху вниз (рисунок в
) возможна электродами, дающими слой шлака. Металл в сварочной ванне затвердевает быстрее и стекания его практически не происходит.
Определение размеров участков и размеров площадок микрорайона
Согласно п.2.13[2] при проектировании жилой застройки следует предусматривать размещение площадок :
Для игр детей S= 0,7х14 000=9,8 /чел
Для отдыха взрослых S=0.1х14 000=1400/чел
Для занятий физкультурой S=2х14000=28000/чел
Для хозяйственных целей и выгулки собак S=0.3х14 000=4200/чел
Для стоянки автом ...
Архитектурно-строительная часть. Объемно-планировочное
решение здания
Здание пищеблок психиатрической больницы имеет простую прямоугольную конфигурацию с размерами в осях 30,0 × 30,0. Магазин «Овощи-Фрукты» -1 этажное здание. Высота этажей 3.3 м. Здание не имеет подвала.
Здание безчердачное с совмещенной кровлей. Эвакуация людей в случае чрезвычайных ситуаций коридоры ...
Требования к организации работ на открытой
территории в холодный период года
Лиц, приступающих к работе на холоде, следует проинформировать о его влиянии на организм и мерах предупреждения охлаждения. Работающие на открытой территории в холодный период года обеспечиваются комплектом средств индивидуальной защиты (СИЗ) от холода с учетом климатического региона (пояса). При этом компл ...
Категории сайта
- Главная
- Расчеты в строительных работах
- Современная технология терраццо
- Железобетонные конструкции и изделия
- Плавательный бассейн
- Ремонт оштукатуренных поверхностей
- Информация по архитектуре