Основные мероприятия по уменьшению деформаций и напряжений при сварке

Для борьбы со сварочными деформациями применяются конструктивные и технологические способы.
К конструктивным способам относятся:
1. Уменьшение количества сварных швов и их сечения, что снижает количества вводимого при сварке тепла.2. Симметричное расположение швов для уравновешивания деформаций.
3. Симметричное расположение ребер жесткости.
4. Минимальное использование накладок и косынок.
5. Применение стыковых соединений.
К технологическим способам относятся:
1. Рациональная технология сборки и сварки, которая включает правильный выбор вида и режима сварки, а также правильную последовательность наложения швов.2. Жесткие закрепления деталей. Закрепление рекомендуется при сварке плоских листов для предотвращения угловых деформаций. Полностью устранить деформации закреплением невозможно, так как при освобождении от зажима сварное изделие продолжает деформироваться.3. Обратный выгиб деталей. Свариваемые изделия предварительно изгибают перед сваркой на определенную величину в обратную сторону, по сравнению с изгибом, вызываемым сваркой. Величина изгиба устанавливается опытным или расчетным путем.4. Правильный тепловой режим. Для уменьшения деформации изделий, можно применять предварительный подогрев зоны сварки шириной 40 - 50 мм с каждой стороны шва. При этом снижается перепад температур между участками сварного соединения, подвергающимися сильному нагреву при наложении шва, и, следовательно, уменьшаются напряжение и конечные деформации.
5. Многослойные и обратноступенчатые швы. Последовательное введение меньших количеств тепла применением многослойных швов вместо одновременного при однослойном шве способствует выравниванию нагрева сварного соединения и уменьшает сварочные напряжения и деформации.
Обратноступенчатый способ заключается в том, что всю длину шва разбивают на отдельные ступени и сварка каждой ступени производится в направлении, обратном общему направлению сварки. Этот способ обеспечивает более равномерный нагрев металла шва по всей его длине и минимальные сварочные деформации и напряжения.6. Принудительное охлаждение в процессе сварки. Уменьшая зону нагрева при сварке созданием быстрого и интенсивного отвода тепла, можно значительно уменьшить остаточные деформации. Отвод тепла осуществляют, погружая изделие вводу и оставляя на воздухе только участок сварки. Этот способ пригоден для незакаливающихся низкоуглеродистых сталей.
Схемы заполнения швов по длине:
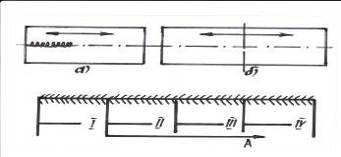
а - напроход, б - от середины к краям, в - обратноступенчатая; I, II, III, IV - ступени, А - общее направление шва
Деформация вне плоскости сварных соединений:
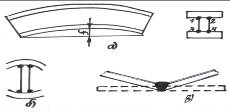
а - серповиднось балки, б - грибовидность полок балки, в - угловая деформация стыкового соединения, f - прогиб балки; 1,2,3,4 - порядок наложения швов
Деформации в плоскости сварных соединений:
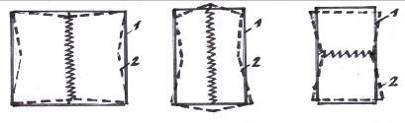
1 - форма соединения до сварки, 2 - после сварки
Расчет панели по поперечной силе
Расчетные параметры: кН; кН/м Н/мм. Принимаем хомуты класса В500, МПа.
Расчетная формула прочности наклонного сечения: ;
;
Н/мм;
.
Диаметр хомутов класса В500 принимаем мм по диаметру продольной арматуры мм. Площадь одного хомута мм²; площадь четырех хомутов (по количеству каркасов) мм&sup ...
Определение внутренних усилий в главной балке
379890 кН∙см
1266,3 кН
Рис. 3.2.
Распределение нагрузки на главную балку ...
Ячеистый бетон (газобетон)
Теплоизоляция
Однослойная стена из ячеистобетонных блоков плотностью 400-500 кг/м³ при толщине в 40 см имеет величину сопротивления теплопередачи равную 2,7-3,5 м20С/Вт.
Возгораемость и огнестойкость
Ячеистый бетон относится к негорючим строительным материалам. По ДИН 4102 он относится к несгораемому ...
Категории сайта
- Главная
- Расчеты в строительных работах
- Современная технология терраццо
- Железобетонные конструкции и изделия
- Плавательный бассейн
- Ремонт оштукатуренных поверхностей
- Информация по архитектуре