Описание технологической схемы
производстваСтраница 3

Отформованный сырец снимается со стола пресса и укладывается на автоклавную вагонетку автоматом-укладчиком. Брак сырца и просыпь возвращается системой конвейеров на распределитель смеси над прессами.
Автоклавная обработка заключается в гидротермальной обработке сырца острым насыщенным паром – это процесс, в течение которого образуются химические соединения – гидросиликаты кальция, связывающие зерна песка в монолит.
Процесс автоклавной обработки управляется автоматически. Автоклавы, используемые на предприятиях, работают в основном при давлении пара, не превышающем 1,2-1,6 МПа. Вагонетки с сырцом загружаются в автоклавы толкателями, перемещающимися по путям параллельно линии расположения автоклава или размещенных на передаточных тележках, подвозящих запарочные вагонетки с сырцом к автоклавам.
После автоклавной обработки вагонетки с кирпичом откатываются на площадку склада готовой продукции. Готовый кирпич и камни подвергаются внешнему осмотру и контролю качества.
Отгрузка кирпича в железнодорожные вагоны и автомашины осуществляется мостовыми кранами, съем кирпича с вагонеток – грейферным краном.
Транспортировка кирпича осуществляется в основном в соответствующих пакетах или контейнерах.
Образующийся бой кирпича накапливается на складе в бункере, откуда его возвращают в производство. Бой кирпича можно применять как компонент вяжущего в количестве до 10% от его состава. Дробление боя производится в дробилке в линии подготовки извести.
Вагонетки после разгрузки подвергаются осмотру, очистке и после смазки подаются к прессам.
Технологическая схема производства силикатного кирпича представлена на рисунке 1.
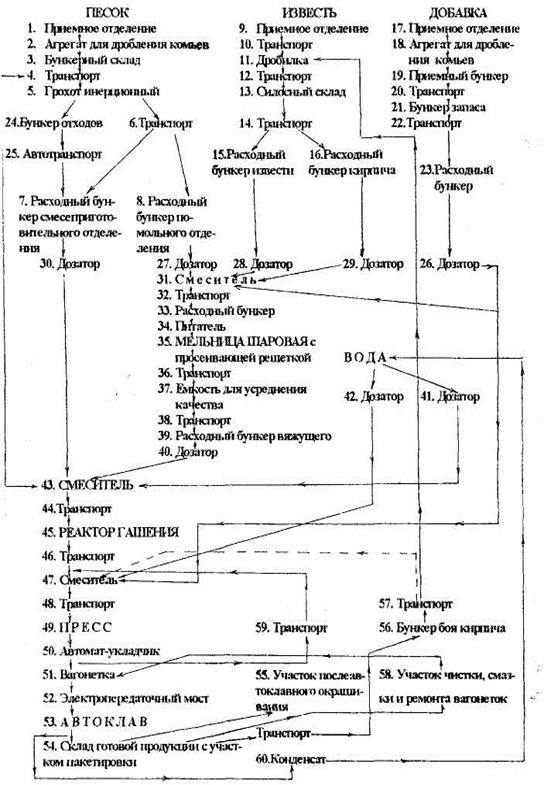
Рисунок 1. Типовая технологическая схема производства силикатного кирпича
Инженерно - техническое оборудование здания
Должно быть последовательно описано:
· отопление с указанием источника, системы отопления (водяное, паровое, воздушное, лучистое), типы нагревательных приборов (радиаторов, отопительные приборы, калориферы и др.);
· вентиляции с указанием типа (вытяжная, приточно-вытяжная с естественной тягой, с механичес ...
Выбор и расчет отопительных приборов
Поверхность нагрева приборов определяется по формуле
Fпр=Qпр/qпрхβ1хβ2, мІ (10)
где qпр – расчетная плотность теплового потока, Вт/мІ;
qпр= qномхφ1хφ2хспрхbхp=qномх [∆tср/70] (1+n) х (Gпр/360) m хСпрхbхp (11)
где: qном – номинальная плотность теплового потока, Вт/мІ;
360 – нор ...
Устойчивость плоской формы деформирования обеспечена. Верхний пояс.
Расчетное усилие в стержне N2-II = 19525.9 кг, длина раскоса lрасч = 474.3 см.
Верхний пояс рассчитываем как сжато-изгибаемый стержень на продольное усилие и местную поперечную нагрузку:
Изгибающий момент в середине стержня
Задаемся размерами сечения верхнего пояса b х h = 25x25см.
Тогда: площадь се ...
Категории сайта
- Главная
- Расчеты в строительных работах
- Современная технология терраццо
- Железобетонные конструкции и изделия
- Плавательный бассейн
- Ремонт оштукатуренных поверхностей
- Информация по архитектуре