Способ силового вибропроката

Процесс формования изделий на линии осуществляется следующим образом. Смазанные формы подаются с помощью кран-балки на приемный рольганг для укладки нижнего фактурного слоя из цементно-песчаного раствора. После укладки и разравнивании раствора форма движется на виброплощадку под caмоходный арболитоукладчик. В нижней его части имеется разравнивающее устройство, состоящее из скребка и свободно вращающегося валика. В процессе движения арболитоукладчика над формой валик разравнивает насыпаемую смесь и частично уплотняет ее, снижая насыпную высоту, затем укладывается фактурный отделочный слой.
После укладки и разравнивания фактурного раствора и арболитовой смеси заполненная форма подвергается вибрации на виброплощадке в течение 30 с, а затем по рольгангу с помощью цепного механизма подается под калибрующий валик, подвешенный на пружинах и совершающий вибрацию в вертикальной плоскости. Вибрирующий валик укатывает и сжимает смесь по всей ширине изделия в условиях воздействия двусторонней вибрации с вертикально направленными колебаниями, поскольку движущаяся форма с изделием располагается на подпружинном упругом рольганге.
После проработки вибрирующим валиком форма с изделием передается на вибропрокатную секцию. Основной агрегат этой секции гусеничная лента, которая входит внутрь формы и производит плавное, постепенное сжатие и доуплотнение арболитовой смеси под давлением не менее 0,15 МПа в течение 2,5 4 мин при скорости проката 0.67… 1,64 м/мин. В результате этой операции снижаются упругие деформации смеси, уменьшается распрессовка до требуемых допусков, фиксация верхней поверхности поверхности проката не требуется. Для регулирования уплотняющего усилия и плавного перехода ленты через торцевые борта и перегородки форм нажимные валики оборудуются специальным контрольно-амортизирующим устройством. Вибрирующий валик и нажимные валики прокатной секции устанавливаются после проверки высоты торцевых бортов.
Формование изделий данным способом чрезвычайно сложно, осуществляется оно в три стадии, требующие сложную регулировку, от которой зависит качество изделий. [7]
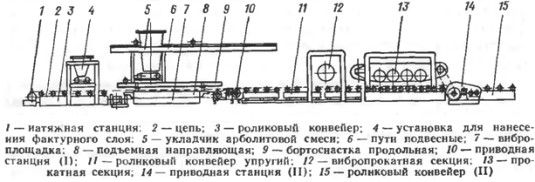
Рис. 3.2.1 – Способ силового вибропроката
Построение ЛАЧХ объекта для статической системы
Асимптотическая ЛАЧХ звена второго порядка при d=1.0246 имеет два «излома» на частотах ω1=1/T1 = 0.33 с-1 , ω2=1/T2 = 0.5 с-1 .
Объект управления представляет собой последовательную цепочку типовых звеньев (два апериодических звена), поэтому можно представить, суммируя ЛАЧХ отдельных звеньев. Пр ...
Вспомогательные цеха
Для организации бесперебойной работы основного производства на предприятии имеются следующие вспомогательные цеха: энергоцех, котельный цех, компрессорный цех, ремонтно-механический, транспортный цех, газовая служба, КИПиА. Влияние энергоцеха на производственную деятельность основных цехов заключается в бес ...
Расчет по раскрытию трещин
Расчет по раскрытию трещин нормальных к продольной оси производим по формуле:
acrc = > acrc,2 = 0.3 мм (5.13)
В опорном сечении 1-1
qcrc,1 = Н/мм2 < Н/мм2 = ql
as,I = 196 мм2 ( Вр-I ) = =0.0014 > = 0.0005
Относительная высота сжатой зоны при образовании трещин:
= 0.1 + 0.5 Rs,ser / Rb, ...
Категории сайта
- Главная
- Расчеты в строительных работах
- Современная технология терраццо
- Железобетонные конструкции и изделия
- Плавательный бассейн
- Ремонт оштукатуренных поверхностей
- Информация по архитектуре