Способ вибрирования с пригрузом

Формовочная линия состоит из виброуплотняющей установки, укомплектованной пригрузом и стандартной вибрационной площадкой СМЖ-200А, одной металлической формой с делительными вкладышами и комплектом щитовых поддонов, тросовым конвейером для перемещения формы, раздатчиками арболитовой смеси и раствора фактурного слоя.
Приготовленная арболитовая смесь из смесителя выдается в бетонораздатчик, а затем в движущуюся форму, В которую предварительно закладывается поддон. По мере продвижения формы смесь в ней разравнивается ровнителем скребкового типа. Заполненная форма для уплотнения тросовым конвейером перемещается в формовочную установку, где центрируется с помощью конусных направляющих на виброблоках вибрационной площадки под пригрузом.
После опускания пригруза в форму на уплотняемую смесь включается вибрационная площадка, действующая в течение 3,5 4 мин. Затем пригруз поднимается с помощью пневмоцилиндров и форма перемещается на пост распалубки. Сформованныу мелкоштучные изделия на поддоне переносятся кран-балкой на пост твердения.
При виброуплотнении с пригрузом частицы древесного заполнителя, перемещаясь относительно друг друга, занимают в структуре арболита положение, обеспечивающее наибольшую площадь контактных зон, при этом уменьшается величина распрессовки. При обычном же способе прессования арболитовой смеси для получения изделий идентичной плотности частицы древесного заполнителя в отдельных контактах сжимаются, вызывая упругие деформации, что ведет к распрессовке сформованного изделия и в конечном результате – к снижению прочности.
Арболитовые мелкоштучные блоки, полученные способом вибрирования с пригрузом, имеют хороший товарный вид, высокую однородность структуры и хорошие физико-механические свойства.
Достоинством способа виброуплотнения с пригрузом является возможность немедленной распалубки полученных арболитовых изделий. Это обеспечивает существенное снижение металлоемкости (на 120… 150 т) по сравнению с действующими линиями аналогичной мощности за счет сокращения парка форм и массы формовочной установки. Масса такой формовочной линии 9 т. [7]
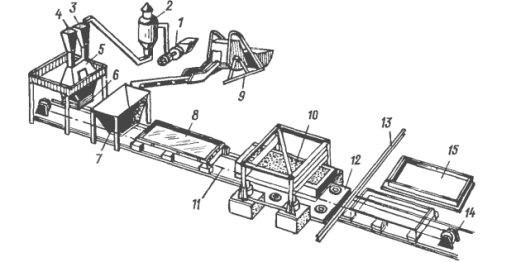
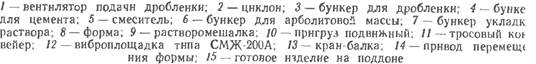
Рис. 3.4.1 – Метод вибрирования с пригрузом
Примем данный метод формования, так как он является наиболее выгодным решением с точки зрения денежных затрат на строительство цеха, а также из-за высокой однородности структуры и хороших физико-механических свойств получаемых с помощью этого способа формования изделий.
Влаговыделения от людей
Количество влаги выделяемое людьми в помещении, определяют по формуле:
,
Где число людей;
количество влаги, выделяемое одним человеком, в зависимости от температуры воздуха в помещении и тяжести выполняемой работы, , [9, табл.2.2].
В состоянии легкого труда:
ТП: , ;
ПП: , ;
ХП: , . ...
Устойчивость плоской формы деформирования обеспечена. Стойка.
Расчетное усилие N2-3 =5976 кг. Расчетная длина lcm =3м.
Требуемая площадь тяжа.
,
где тр =0.8 – коэффициент условий работы для болтов, работающих на растяжение;
Rp =2100 кг/см2 – расчетное сопротивление растяжению черных болтов из стали Ст. 3.
По прил.12 [2] принимаем dт = 27мм.
Fбр = 5.722 см2, Fнт ...
Подбор вспомогательных средств механизации и инвентаря
Для формирования комплекта машин, обеспечивающего бетонирование фундамента, необходимо подобрать транспортные средства для доставки бетонной смеси от завода на строительную площадку и рассчитать их количество, уточнить тип и число бадей для подачи бетона в опалубку, определить марку вибраторов и потребность ...
Категории сайта
- Главная
- Расчеты в строительных работах
- Современная технология терраццо
- Железобетонные конструкции и изделия
- Плавательный бассейн
- Ремонт оштукатуренных поверхностей
- Информация по архитектуре