Расчет габаритов форм

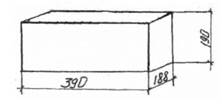
Рисунок 2. Стеновой блок
V1-го изд.= 0,39*0,188*0,19 = 0,0139 м3
Ширина формы определяется по формуле:
Bф =bизд*n + (n-1)*0,05 + 2*0,14, (7.3.1)
где bизд – ширина 1-го стенового блока (bизд=0,188 м);
n – количество изделий по ширине (n=5).
Вф = 0,188*5 + (5–1)*0,05 + 2*0,14 = 1,5 м.
Высота формы определяется по формуле:
Нф= Нподд * бум+ Низд, (7.3.2)
где Нподд – высота поддона (Нподд =0,3 м);
Низд – высота изделия (Низд =0,19 м).
Нф= 0,19*1,2 + 0,3 = 0,53 м.
Длина формы определяется по формуле:
Lф= Lизд *m + (m-1)*0,02 + 2*0,14, (7.3.3)
где Lизд – длина изделия (Lизд =0,39 м);
m – количество изделий по длине формы (m=14);
Lф= 0,39 *13 + (13–1)*0,02 + 2*0,14 = 6 м.
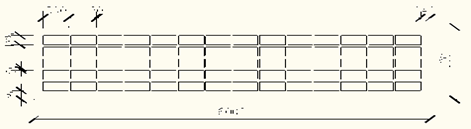
Рис. 3. Форма для изделий
Годовая производительность технологической линии определяется по формуле:
Р = 55,2 * С * В * Vф / Тц, (7.3.4)
где С – число рабочих дней в году (С=233);
В-число часов работы формовочного поста в сутки (В=16 ч);
Vф – объем одной формовки:
Vф = n*m*V1-го изд. (7.3.5)
Vф = 5*14*0,0139 = 0,9 мі;
Тц – продолжительность цикла формования (Тц=15 мин);
Р = 55,2 * 233 * 16 * 0,9/15 = 12395,15 мі/год
Требуемое количество технологических линий определяют по формуле:
Nт.л.= Пг/(Р*Ки), (7.3.6)
где Пг – годовая производительность по данной группе изделий (20304 мі/год);
Ки – коэффициент использования оборудования (Ки=0,97).
Nт.л.= 20304/12395,15 *0,97 = 1,59
Принимаем 2 технологические линии
Потребность цеха в металлических формах:
Nф=(Пг*Крф)/(Трф*Vф*Коф*Кио) (7.3.7)
где Пг – требуемая годовая производительность завода, м3;
Трф – фактическое рабочее время работы данной линии,
Трф=235 сут;
Крф – коэффициент запаса форм, Крф=1,1;
Коф – коэффициент оборачиваемости форм в сутки, Коф=1;
Кио – коэффициент использования оборудования, Кио=0,97.
Nф=(20304*1,1)/(235*0,9*1*0,97)=108,87 шт.
Принимаем 110 форм. Определение требуемой грузоподъемности виброплощадки рассчитывается по формуле:
Qв =Qф + Qб + Qщ, (7.3.8)
где Qф – масса формы, т:
Qф = Vф *Мув, (7.3.9)
где Мув – удельная металлоемкость формы (Мув=1,8 т/мі);
Qф = 0,9*1,8 = 1,62 т.
Qб – условная масса арболитовой смеси:
Qб = Vф*с, (7.3.10)
где с – плотность арболитовой смеси (с=0,7т/мі);
Qб=0,9*0,7 = 0,63 т;
Qщ – условная масса пригрузочного щита (Qщ=2 т);
Qв = 1,62 +0,63 + 2 = 4,25 т.
Договор подряда (общая характеристика: стороны в договоре подряда, предмет,
цена, срок и форма договора подряда, права и обязанности сторон, исполнение
договора подряда, ответственность сторон за не
Договор подряда – двусторонний, консенсуальный, возмездный. Сторонами договора подряда являются подрядчик, выполняющий работу, и заказчик, по заданию которого она выполняется.
Подрядчиками и заказчиками могут быть граждане и юридические лица в соответствии с их правоспособностью. Так как многие виды подряд ...
Расчет годового расхода газа на нужды предприятий торговли,
предприятий бытового обслуживания населения
Годовое потребление газа на нужды предприятий торговли, предприятий бытового обслуживания населения (ателье, мастерскими, парикмахерскими, магазинами и др.) принимают в размере 5% годового расхода газа на жилые дома.
Результаты расчета сведем в таблицу.
Охват газоснабжением
Число жителей, чел
О ...
Расчет состава шихты
Шихтой называется однородная смесь предварительно подготовленных и отвешенных по рассчитанному рецепту сырьевых материалов.
При расчете шихты принимают, что в стекло переходят оксиды и фториды, а влага и газы улетучиваются. Исходными данными для расчета шихты служат: заданный химический состав стекла, хими ...
Категории сайта
- Главная
- Расчеты в строительных работах
- Современная технология терраццо
- Железобетонные конструкции и изделия
- Плавательный бассейн
- Ремонт оштукатуренных поверхностей
- Информация по архитектуре